Svenska
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
EIHE Steel Structure's Box Column Processing Flow & Engineering Application Achievements
I. Allmän layoutritning
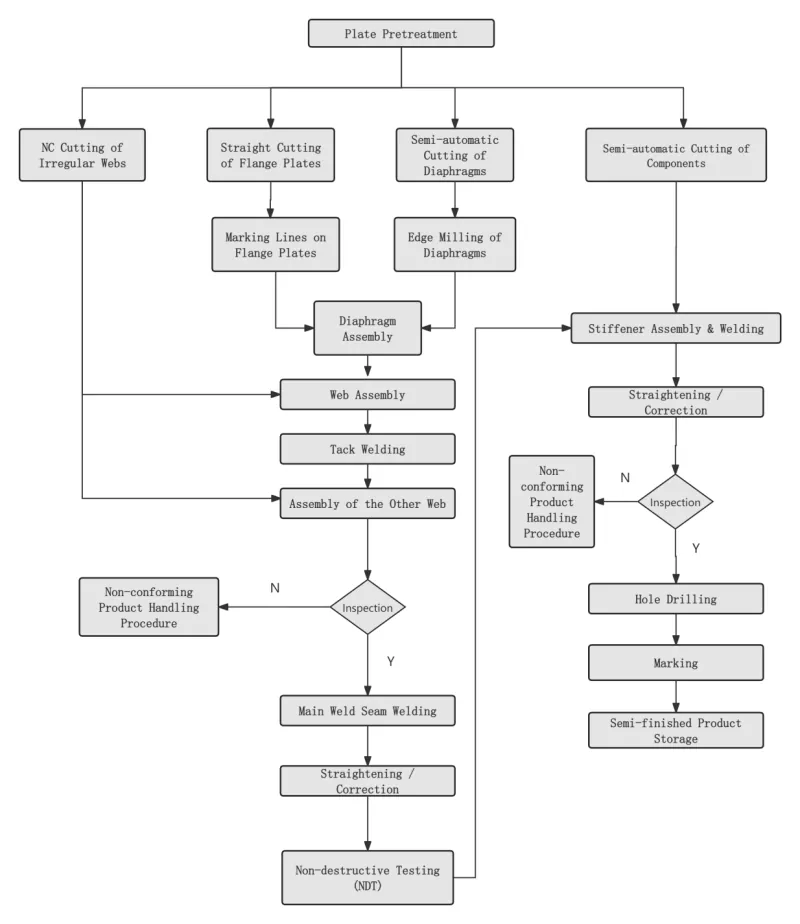
Ⅱ. Nyckelprocess
|
Steg 1 Ytförbehandling av stålplåt |
Utförs i enlighet med design- eller processkrav innan stålplåtsstansning. |
|
|
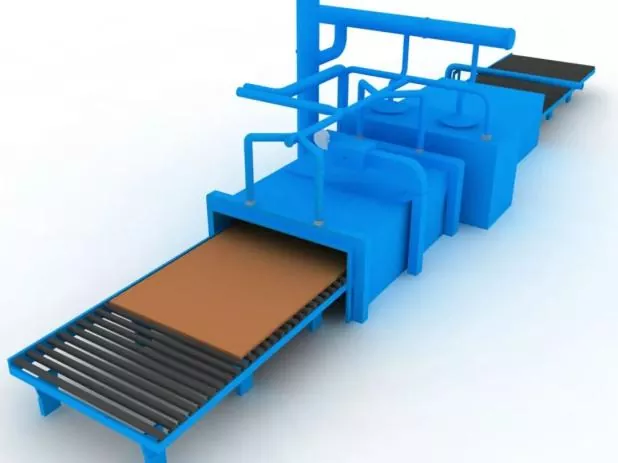
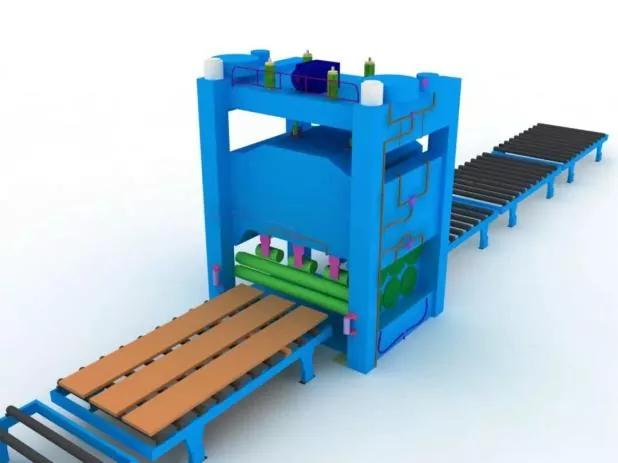
Steg 2 Rätning av stålplåt |
Övergripande uträtning ska utföras efter stålplåtsförbehandling för att säkerställa stansnoggrannhet och avlasta stålplåtens inre restspänning. |
|
|
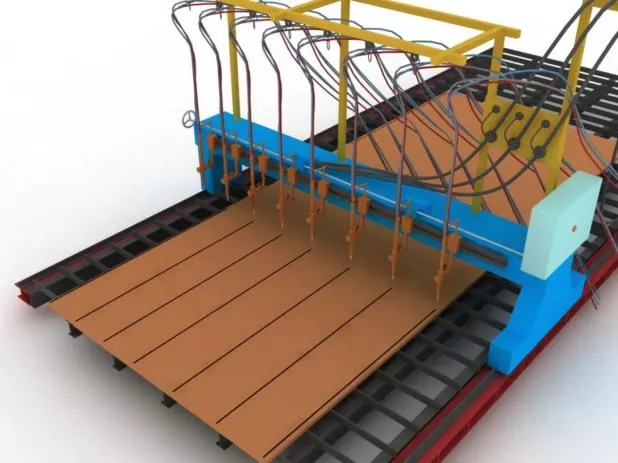
Steg 3 Skärning och blankning av delar |
Innan du skär, justera skärmaskinen, bekräfta munstycksmodellen och kontrollera lufttryckets stabilitet. |
|
|
Under skärning, förvärm först stålplåtens skärsöm och kontrollera skärhastigheten strikt. |
||
|
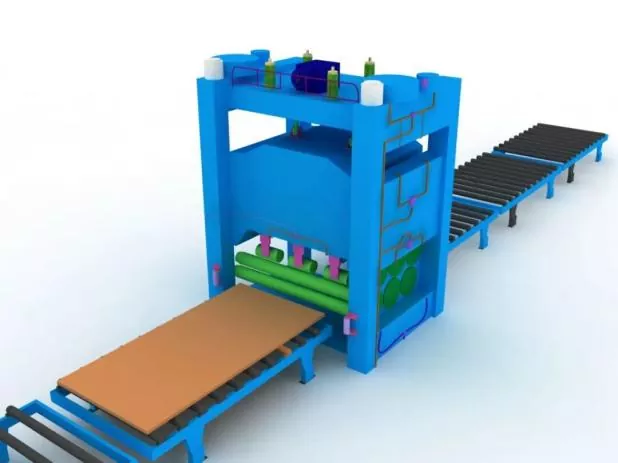
Steg 4 Sekundär uträtning av delar |
Utförs efter blankning av stålplåt för att säkerställa monteringsnoggrannhet och minska inre restspänningar hos stålplåtar. |
|
|
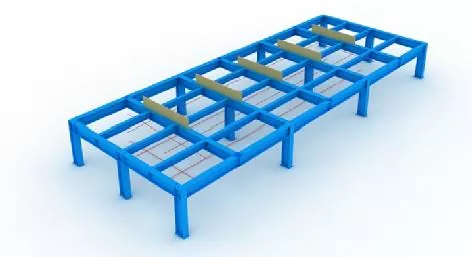
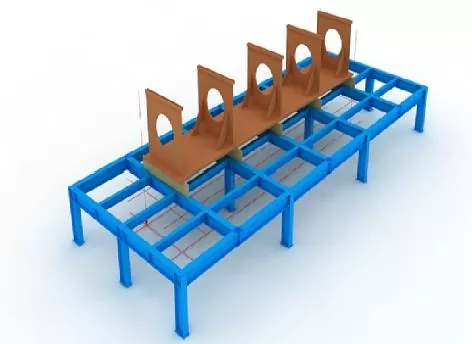
Steg 5 Inställning av jiggar och layoutlinjer |
Före montering ska layoutlinjer och jiggar ställas in först. |
|
|
Vid montering av jigg måste den övre öppningens horisontella nivå säkerställas, och tillräcklig styvhet och styrka ska garanteras. |
||
|
Alla jiggar och layoutlinjer får endast tas i bruk efter att ha besiktigats och godkänts av utsedd personal. |
||
|
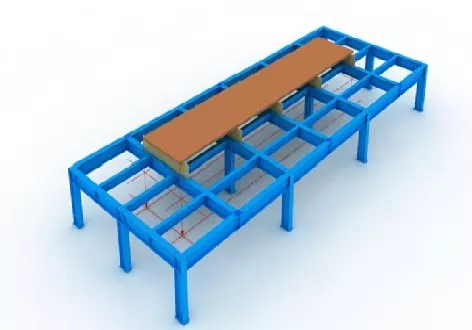
Steg 6 Placering av den nedre panelen |
Exakt placerad med lod och layoutlinjer. |
|
|
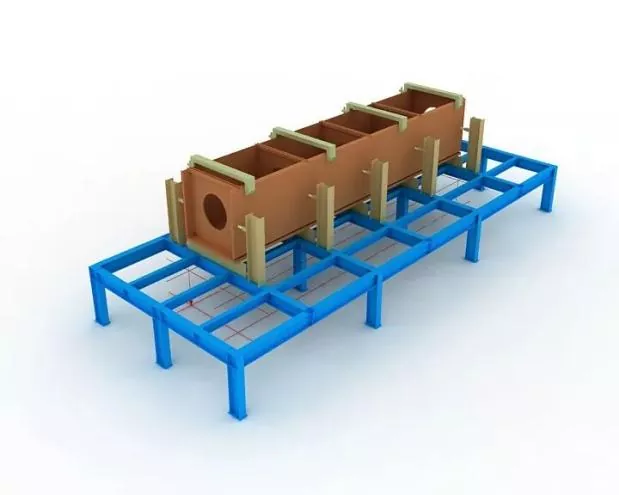
Steg 7 Membramontering |
Före montering av membran, markera positioneringslinjer på den nedre panelen och ta bort flytande rost på båda sidor av ledningarna med en slipskiva. |
|
|
Efter att membranen har monterats, fixera dem genom häftsvetsning. |
||
|
Steg 8 Webbmontering |
Efter att banan är monterad och kvalificerad, jacka den tätt mot membranet med en domkraft och fixera den sedan genom häftsvetsning.
|
|
|
Steg 9 Övre panelmontering |
Komplettera den exakta placeringen av den övre panelen med lod, fixera sedan genom häftsvetsning. |
|
|
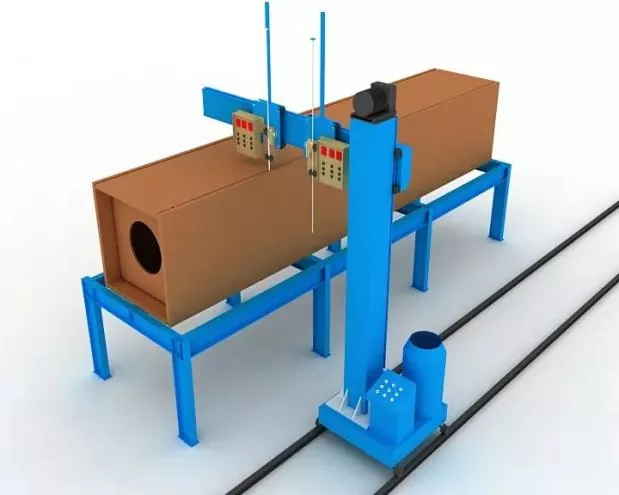
Steg 10 Diaphragm Electroslag Svetsning |
Enkelsidig elektroslaggsvetsning används för membran. |
|
|
Kopparhylsor för ljusbågsstart och -släckning ska installeras vid de övre och nedre öppningarna av elektroslaggsvetshål under svetsning. |
||
|
Svetsström och spänning ska kontrolleras strikt under hela svetsprocessen, och uppmärksamhet ska ägnas åt att observera färgförändringen av elektroslaggsvetsområdet på banan. |
||
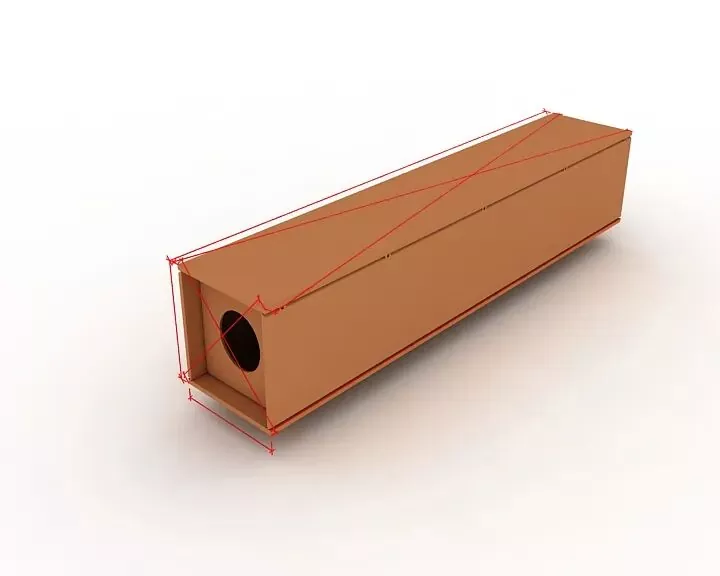
|
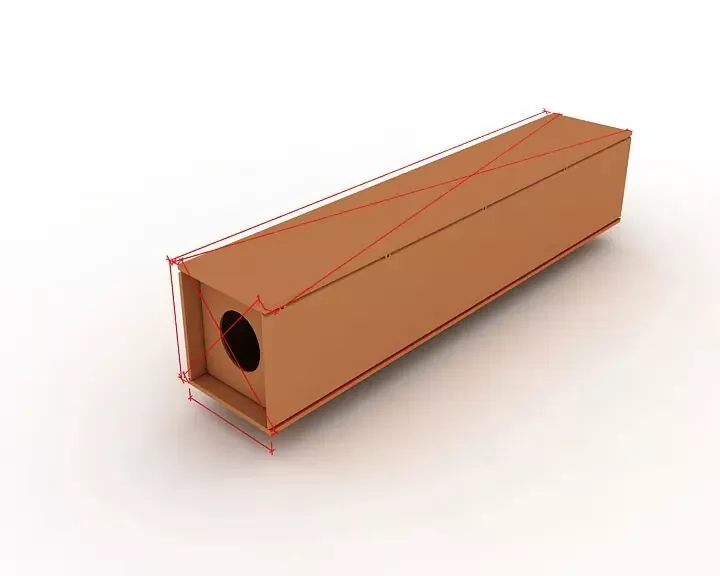
Steg 11 Allmän inspektion |
Fokusera vid besiktning på att kontrollera om komponentlängd, diagonalmått och ändsektionsmått uppfyller konstruktions- och specifikationskraven, och korrigera alla delar utanför toleransen. |
|
|
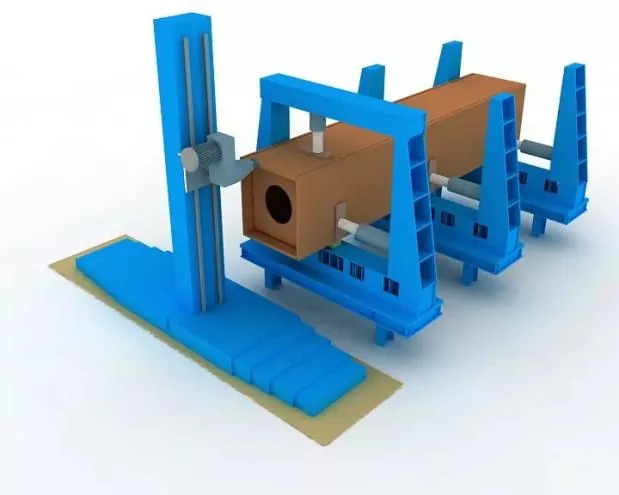
Steg 12 Slutfräsning |
Fräsa ändytan efter montering och svetsning. |
|
|
Garantera balkarnas jämnhet och parallelliteten mellan ändytan och fräsen. |
||
|
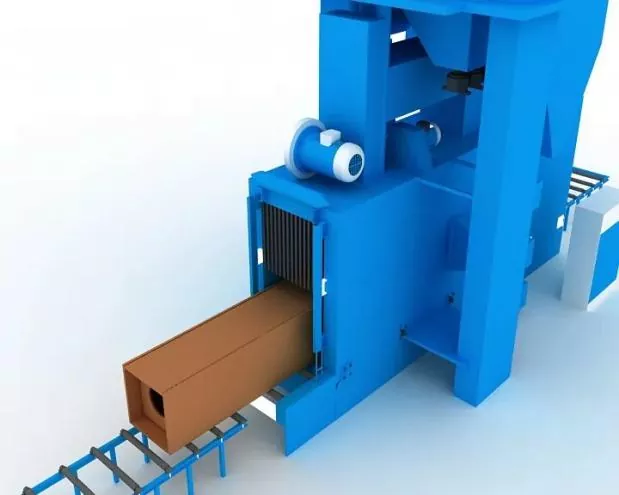
Steg 13 Sandblästring och rostborttagning |
Fullständig rostborttagning genom sandblästring efter behov efter svetsning, överför sedan till beläggningskonstruktion. |
|
Ⅲ. Specifikationer för montering, positionering och svetsning
|
Monteringsnoggrannhet |
Under montering: ● Lämpliga begränsningar ska användas för att kontrollera svetsdeformation. ● Svetskrympningstillägg och rimlig omvänd deformation ska reserveras för att kontrollera komponentdimensioner och säkerställa korrekt form. |
|
De tillåtna avvikelserna för tillverkning och montering av svetsade anslutningar, såväl som dimensionstoleranserna för konstruktionskomponenter, ska uppfylla kraven i Code for Acceptance of Construction Quality of Steel Structures (GB 50205). |
|
|
Monteringspositioneringssvetsning |
Det ska implementeras genom halvautomatisk solid wire gas metal bågsvetsning (GMAW). |
|
Svetsare |
Svetsare som arbetar med monteringshäftsvetsning ska inneha motsvarande kvalifikationscertifikat som specificeras i den tekniska specifikationen för svetsning av byggnadsstålkonstruktioner (JGJ81). |
|
Placering av häftsvetsar |
Position för häftsvetsar: Häftsvetsar ska undvika början och slutet av formella svetsar och ska inte placeras på hörn, kanter, ändar och andra kritiska områden som är utsatta för strukturell styrka och utförandedefekter. |
|
För T-fogar, häftsvetsning: Skal utföras symmetriskt på båda sidor; under tiden ska häftsvetsning inuti spåret undvikas så mycket som möjligt. För helgenomträngande spårsvetsning: Häftsvetsning ska utföras på spåret för ryggmejsling, t.ex. ryggmejsling. |
|
|
Monterings- och svetspositionerna för svetsstödplåtar samt på- och avrinningsplåtar ska överensstämma med relevanta standarder |
|
|
Svetsmaterial |
Svetsmaterial som används för montering och häftsvetsning ska överensstämma med dem för formell svetsning, dvs samma svetsmaterial som vid officiell svetsning ska användas. |
|
För monteringssvetsning mellan höghållfast stål och låghållfast stål ska svetsmaterial väljas i enlighet med låghållfast stålkvalitet. |
Relaterade nyheter
- Nationaldagshälsningar från Eihe Steel Structure
- Lyckad första lyftning! Asien och Stillahavsområdet Marocko-projektet genomfört av Eihe Steel
- Kvalifikationsförnyelse godkänd! Eihe utökar stadigt den globala marknadens fotavtryck
- EHSS stålkonstruktionsleverans för flygplatser och stationer
- Fokus på global utveckling: Shandong Steel Structure Industry Association håller framgångsrikt erfarenhetsutbyteskonferens om industriell internationalisering
- EHSS var enbart värd för det åttonde Shandong Steel Structure High-Quality Development Forum & 2026 SSSIA årliga konferens i Qingdao med full framgång
Lämna ett meddelande till mig