Svenska
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Stålkonstruktion på plats + integrerad lyftkonstruktion Arbetsflöde + Viktiga överväganden
Introduktion:Istålkonstruktion, "markmontering + tung kran integrerad hissning" (att montera strukturen helt på marken och lyfta den på plats som en enda enhet med hjälp av tunga kranar) är en av de mest kostnadseffektiva, säkra och kvalitetskontrollerade byggmetoderna som finns tillgängliga idag.
Jämfört med "lös montering på hög höjd" (montering av komponenter bit för bit högt i luften), minskar denna metod avsevärt riskfyllt arbete på höjden, sänker svetsfelsfrekvensen och kontrollerar effektivt strukturell deformation. Det kräver dock strikt markförberedelse, monteringsjigg med hög precision, rigorösa lyfttekniska beräkningar och felfri signalering och kommando på plats.
Nedan finns en omfattande och standardiserad teknisk guide förstålkonstruktion på platsmontering och integrerad lyftning – strukturerad med tydliga arbetsflöden och praktiska, enkla tekniska krav för enkel referens.
I. Kärnöversikt över konstruktionsmetoden
Konstruktionsarbetsflödeslogik: Fabriksprefabricering av stålkomponenter i sektioner → Markmontering på plats på jiggar → Svetskorrigering, svetsinspektion (NDT) & färgbättring → Integrerad hissning i ett stycke på plats → Fixering och strukturell uppriktning.
Viktiga fördelar
• Markbaserat arbete genomgående: Primära operationer utförs på marken, vilket drastiskt minskar fallrisker och risker på hög höjd.
• Kontrollerbar kvalitet: Montering, svetsning och uppriktning sker i en stabil, tillgänglig markmiljö, vilket säkerställer överlägsen precision och byggkvalitet.
• Hög konstruktionseffektivitet: Svetsning och bultning på hög höjd minimeras, vilket avsevärt påskyndar konstruktionens framsteg.
Begränsningar
• Stort monteringsområde krävs: Kräver en rymlig, jämn och väl komprimerad markyta för montering på plats.
• Tung utrustning och strikta kontroller: Kräver lyftkranar med hög tonnage och strikta tekniska beräkningar för lyftförhållanden och markens bärförmåga.
Tillämpliga scenarier
Stålkonstruktion med öppen plats, såsom fackverk med stor spännvidd, takstålmoduler, stålramar med flera spann och kraftiga kranbalkar.
II. Komplett standardiserat konstruktionsarbetsflöde
Standardprocessflöde: Konstruktionsförberedelse → Platsutjämning och komprimering → Montering Jig Setup & Acceptation → Komponentmottagning & återinspektion → Markmontering → Svetsarbeten → Svetsprovning (NDT) & Anti-korrosionsfärgbättring → Lyftlugg & rigg Integraltest → Hoformal Lift Positionering Finjustering & temporär fixering → Återkontroll av galleraxlar och höjd → Permanent anslutning och fastsättning → Borttagning av rigg → Projektacceptans → Demontering av monteringsjigg
1. Konstruktionsförberedelser i ett tidigt skede (det mest kritiska steget)
Om den preliminära förberedelsen är otillräcklig kan problem som strukturell deformation, vältning eller dimensionsfel lätt uppstå under montering och lyft. Fokusera strikt på dessa fyra kärnuppgifter:
• Planera först: Förbered ett dedikerat lyftschema. För högrisk, superkritisk verksamhet är expertgranskning och formellt godkännande obligatoriska. Komplettera detaljerade tekniska beräkningar för krandriftsförhållanden, elementspänning, markens bärförmåga och lyftpunktsbelastningar.
• Material- och dokumentverifiering: Inspektera fabriksintyg om överensstämmelse, fabrikstestrapporter (MTR), fabriksprotokoll för icke-förstörande testning (NDT) och dimensionella verifieringsblad. Förhindra strikt att komponenter som inte uppfyller kraven kommer in på arbetsplatsen.
• Planering av plats: Ange tydligt separata zoner för komponentlagring, markmonteringsarbete och positionering av kranrörelse/stödben. För mjuka jordgrunder, gräva ut och ersätta med fast återfyllning, kompaktera och asfaltera/härda marken i förväg.
• Säkerhetsbriefing för personal: Svetsare, kranförare, signalörer och riggare måste inneha giltiga kvalifikationscertifikat. Genomför noggranna säkerhets- och tekniska genomgångar för alla arbetare, förtydligande av individuella ansvarsområden och säkerhetsförbud.
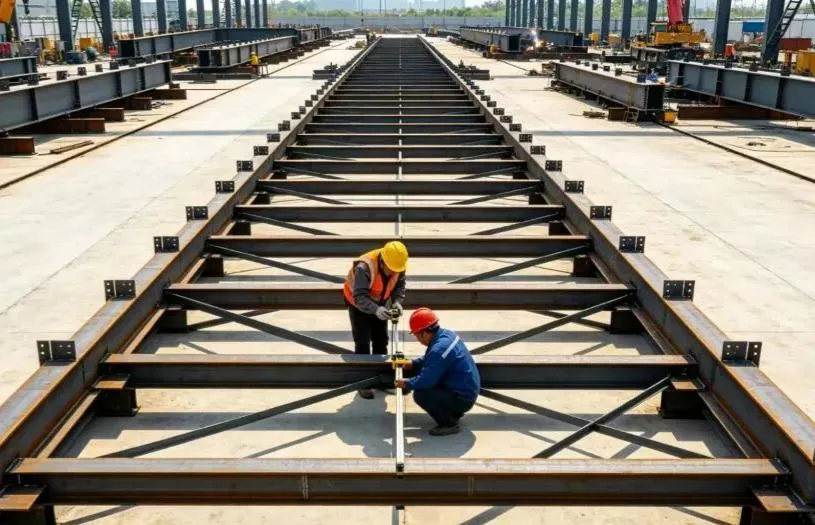
2. Montering Jig Setup och acceptans
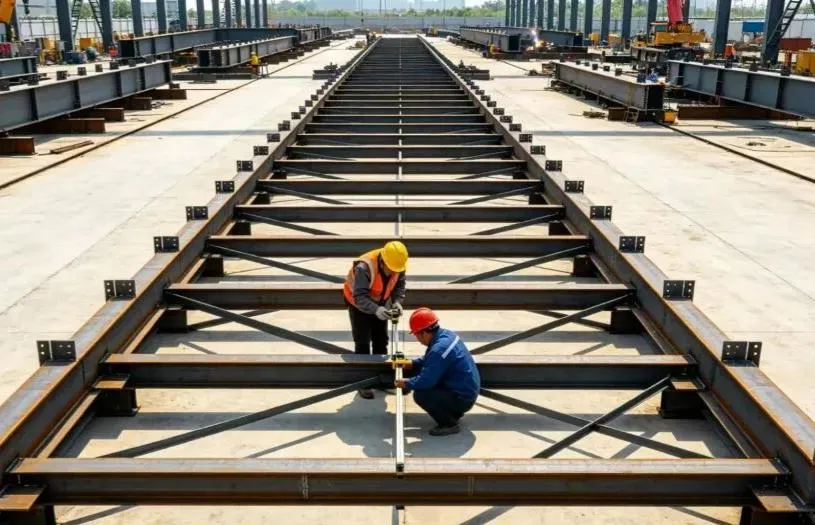
Monteringsjiggen (markstödramen) är väsentlig för monteringsprecisionen. Tillfällig montering eller undermåliga, provisoriska ramar är strängt förbjudna!
• Använd standardkonstruktionsstål: Tillverka jiggar med nationell standard stålsektioner för att säkerställa tillräcklig styvhet och stabilitet, förhindra marksättningar, strukturell avböjning eller skakning efter belastning.
• Precis utformning och positionering: Lägg ut riktlinjerna noggrant; strikt kontrollera rutnätsaxlar, höjd och nivå. För komponenter med stora spännvidder, bygg in pre-camber (en avsiktlig uppåtgående kurva) enligt designspecifikationerna för att motverka framtida sänkning under driftbelastning.
• Dedikerad inspektion och sign-off: En specialiserad inspektion måste utföras efter avslutad jigginstallation. Registrera och arkivera alla dimensions-, höjd- och planhetsmått. Jiggen kan endast användas efter formell sign-off
3. Komponentleverans och markmontering
Markmontering är nyckelprocessen för att kontrollera den övergripande strukturella kvaliteten. Exakt kontroll är viktigt:
• Inkommande komponentinspektion: Inspektera varje komponent vid ankomsten för utseende, transportdeformation, skyddande beläggningar och bulthålsjustering. Räta till och korrigera eventuella mindre deformationer före montering.
• Jigpositionering och justering: Efter att ha placerat komponenterna på jiggen, använd hydrauliska domkrafter och grenkablar för att finjustera och strikt kontrollera spann, axellinjer, höjd, rotgap (skarvpassage) och vertikal inriktning.
• Häftsvetsning av certifierade svetsare: certifierade svetsare måste utföra häftsvetsning (tillfälliga fasthållningssvetsar). Häftsvetslängden och kälbensstorleken måste uppfylla tekniska standarder och förhindra porositet, sprickor och andra svetsfel.
• Symmetrisk svetsning och spänningsavlastning: Formell svetsning måste strikt följa principerna för "symmetrisk svetsning" och "svetsning i bakåtsteg" (svetsning i korta alternerande segment) för att jämnt släppa termisk spänning och minimera skevhet. För tjocka stålplåtar, implementera strikt förvärmning och interpass temperaturkontroller.
• Verifiering efter montering: När monteringen är klar, mät noggrant om övergripande dimensioner, cambervärden och rakhet i sidled för att garantera full överensstämmelse med tekniska koder och designritningar.
4. Svetsinspektion och bättring av antikorrosionsfärg
• Icke-förstörande testning (NDT): Utför ultraljudstestning (UT) eller radiografisk testning (RT) enligt designspecifikationerna. Alla svetsar som inte uppfyller kraven måste urholkas helt, svetsas om och testas på nytt tills de är 100 % kvalificerade.
• Svetsrengöring och ommålning: Slipa svetsfogar jämna, ta bort rost, slagg och stänk och applicera omedelbart matchande korrosionsskyddande primer och täckfärg för att säkerställa ett kontinuerligt och intakt skyddande beläggningssystem.
• Ytskydd: Skydda höghållfasta bultfriktionskontaktytor, bulthål och färdiga färgskikt från svetsstänk, fett-/oljeföroreningar och mekaniska repor.
5. Val av lyftpunkter och rigg
Säkerhetsregel för kärnlyft: Ändra aldrig lyftpunkter utan tillstånd, blanda aldrig felaktig riggning och utsätt aldrig komponenter för olämpliga krafter.
• Använd designade lyftöglor: Använd alltid fördesignade, fabrikskonstruerade lyftöglor (kuddöglor). Ej godkänd svetsning på plats eller hålborrning för provisoriska lyftpunkter är strängt förbjudet. Alla svetsar för lyftöglor måste genomgå 100 % NDT-inspektion.
• Beräkning av riggkapacitet: Välj stållinor, schacklar och lyftselar strikt baserat på beräknade laster, inklusive dynamiska lastsäkerhetsfaktorer. Överbelastning är strängt förbjudet.
• Hörnskydd: Installera hörnskydd (mjukgörare/kantskydd) vid alla vassa hörn och kanter på stålelementen för att förhindra att stållinor skärs av eller skadas.
• Tillfällig förstärkning: Lägg till tillfälliga stödstag/element till strukturellt smala eller tunnväggiga sektioner (som långa takstolar) för att förhindra vridning, buckling eller lokal deformation under lyftning.
6. Provlyfttest (får aldrig hoppa över)
Provlyften är den sista defensiva barriären mot hissolyckor.
• Lyft och sväv: Lyft komponenten 200–300 mm fri från monteringsjiggen och håll den svävande i luften i 5 till 10 minuter.
• Omfattande inspektion: Inspektera noggrant: lastförhållanden vid lyftpunkter, riggdeformation, övergripande och lokal avböjning av element, kranstabilitet, marksättning under stödben och eventuella störningar eller fastnar på jiggen.
• Omedelbar sänkning vid abnormitet: Om något ovanligt ljud, strukturell distorsion eller överdriven marksättning observeras, sänk tillbaka komponenten på jiggen omedelbart. Formell hissning får endast fortsätta efter att korrigerande åtgärder har godkänts.
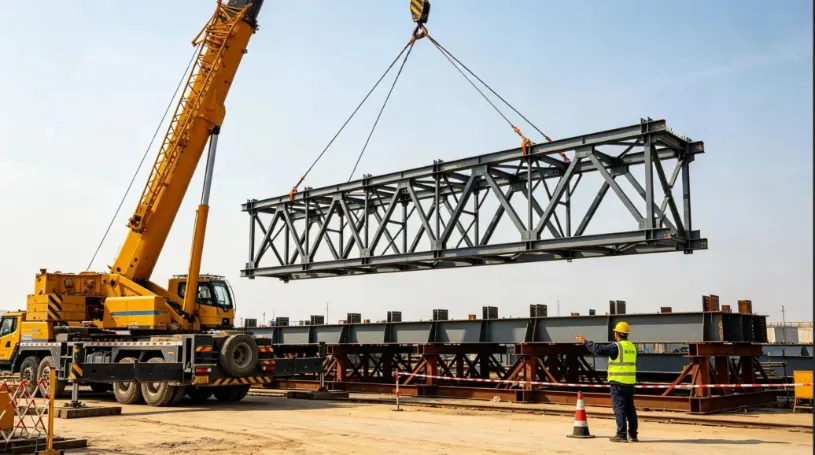
7. Helmonterad hissning, positionering och tillfällig säkring
• Enad signalering för enskild person: Verksamheten måste styras av en enda utsedd signalbefälhavare som använder standardiserade handsignaler och röstkommandon. Signalering av flera personer och kaotiska operationer är strängt förbjudna.
• Smidiga kranrörelser: Hissning, svängning (svingning) och upplyftning (bomborrning) måste förbli jämna och långsamma hela tiden. Undvik plötsliga stopp, skarpa svängar eller stötbelastningar. Markpersonalen måste använda taglinor (guiderep) för att stabilisera komponentens orientering och förhindra kollision med befintliga strukturer.
• Positionering och omedelbart tillfälligt stöd: När du väl sitter på de permanenta stöden, finjustera rutnätets axlar, höjd och vertikalt lod. Montera omedelbart temporära stödstag och dra åt kabeln.
• Core Safety Red Line: Släpp aldrig krankroken förränstålkonstruktionbildar ett stabilt, självbärande struktursystem.
8. Permanent anslutning och efterbearbetning
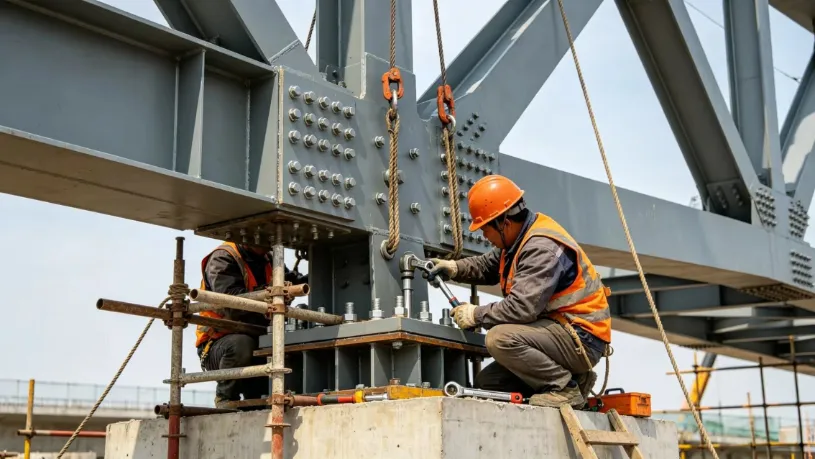
• Höghållfast bultning först: Prioritera höghållfast bultfästning. Följ strikt åtdragningssekvensen i två steg: "Initial åtdragning → Slutlig åtdragning av vridmoment". Markera varje bult tydligt efter slutlig åtdragning för att förhindra missade, lösa eller överdragna bultar.
• Splitsvetsning på plats: Utför stum- och skarvsvetsar på plats i flerpassageskikt och utför oförstörande testning (NDT) omedelbart efter slutförandet.
• Övergripande strukturell ommätning: Mät om alla övergripande dimensioner, höjder och nedböjningsvärden. När de har certifierats som kompatibla, demontera på ett säkert sätt lyftredskap, tillfälliga stöd och markmonteringsjiggen.
• Beläggningsreparation och överlämning: Reparera alla skadade korrosionsskyddande och brandsäkra beläggningar över drabbade områden för att slutföra den färdiga installationen.
III. Kritiska försiktighetsåtgärder på plats (viktiga fallgropar att undvika)
1. Monteringspunkter för kvalitetskontroll
• Solid Jig Foundation: Marken under monteringsjiggen måste vara fast, komprimerad och jämn. Monteringsarbete är strängt förbjudet på mjuk jord eller vattensjuk mark under regnigt väder för att förhindra ojämn sättning.
• Strikt pre-camber-kontroll: Ställ in pre-camber exakt (avsiktlig uppåtgående kurva) för stora delar enligt designvärden. Dubbelkolla måtten före och efter monteringen för att förhindra att den hänger nedåt efter erektion.
• Svåra vädersvetsningsrestriktioner: Sluta omedelbart utomhussvetsning under hårda vindar, regn, snö eller minusgrader. Se till att fuktiga stålytor torkas ordentligt med värmebrännare innan svetsningen återupptas.
• Skydda höghållfasta bultfriktionsytor: Skydda strikt bultkontaktfriktionsytor. Slipning, oljeförorening eller svetsstänk är strängt förbjudna, vilket säkerställer att glidkoefficienten uppfyller tekniska standarder.
2. Obligatorisk lyftsäkerhet Röda linjer
• Väderförbud: Hissning är strängt förbjuden under starka vindar med styrka 6 och högre (vindhastighet ≥ 10,8 m/s), tät dimma, kraftigt regn eller när nattbelysningen är otillräcklig.
• Stöd för kranstöd: Kranstöden måste stödjas helt av tjocka lastfördelningsplattor av stål över fast, verifierad mark för att förhindra att kranen tippar eller stöter igenom stödbenen.
• Styv säkerhetsavstängningszon: Etablera en styv barriär och fri avstängningszon inom kranens arbetsradie. Obehörig personal är strängt förbjuden att komma in, passera eller vistas i området.
• Inspektion av rigg före skift: Inspektera all lyftutrustning, riggbeslag och stållinor före varje arbetsskift. Byt ut omedelbart om trasiga trådar, överdrivet slitage eller veck/deformationer överskrider tillåtna gränser.
3. Vanliga risker och förebyggande åtgärder
• Överdriven komponentdeformation: Förinställ konstruktionsvängning, lägg till tillfälliga förstärkningsstag, följ symmetriska svetssekvenser och utför kontroll av full lyfttillstånd.
• Utrivningsfel i lyftöglan: Utför en specialiserad strukturell design för lyftöglor, säkerställ svetsning med full penetration med 100 % NDT-inspektion och förbjud strängt icke godkända provisoriska lyftpunkter.
• Kranmarksättning eller tippning: Verifiera och härda marken i förväg, placera tunga stålplåtar under stödbenen och övervaka marksättningen under provlyftet.
• Strukturell instabilitet efter placering: Installera omedelbart stödkablar och tillfälliga stödstag, strikt efterlevnad av principen: "Släpp aldrig krankroken innan strukturen är säkrad."
• Understandard höghållfast bultning: Skydda strikt friktionskontaktytor, tillämpa standardiserade moment åtdragningsprocedurer och inspektera och färgmärk varje enskild bult när den är färdig.
IV. Sammanfattning
Kärnan förvaltning logik avmontering av stålkonstruktion på platsoch integrerad hissning kan sammanfattas som: precisionsmarkmontering, styv jiggkontroll, rigorösa lyftberäkningar, mjuka och stadiga lyft och att aldrig släppa kroken innan den säkras.
Genom att strikt hantera de fyra kritiska pelarna – jiggkvalitet, svetsdeformation, lyftbelastningsförhållanden och tillfällig strukturell stabilitet – kan de vanligaste konstruktionsdefekterna och säkerhetsolyckor förhindras, vilket ger en säker, pålitlig och effektiv lösning för stålkonstruktioner med stora spann.
Relaterade nyheter
- Hur väljer man lämplig storlek för en häststallkonstruktion av stålram?
- Varför välja en dubbellagers prefab stålramshuskonstruktion för modernt boende?
- Nio nyckelpunkter för design och konstruktion av fabriksbyggnader för stålkonstruktioner
- Hur kan konstruktion av hönsskjul med stålkonstruktion förbättra förvaltningen av fjäderfäfarmar?
- Industribyggnader i "lokomotivstil": Ska kontoret med tre våningar vara av stål eller betong?
- Hur byggs containerhus? Hur monterar du din stuga?
Lämna ett meddelande till mig