Svenska
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Analys av produktionsteknik för stålkonstruktioner
Ⅰ. Översikt
Tillverkning av stålkonstruktionär processen att omvandla designritningar till fysiska strukturella komponenter. Dess kärna är att bearbeta stålmaterial till kvalificerade stålkonstruktionsdelar i överensstämmelse med designkraven genom fabriksproduktionsprocedurer, samtidigt som stålets sektionsegenskaper i princip oförändrades.
Produktionstekniken för stålkonstruktioner liknar i allmänhet den för mekanisk tillverkning. Men med tanke på att stålkonstruktionsprodukter i slutändan monteras på byggarbetsplatser, lägger dess processer större vikt vid precisionskontroll och förebyggande av deformation.
Ⅱ. Processflödesschema över stålkonstruktionsproduktion
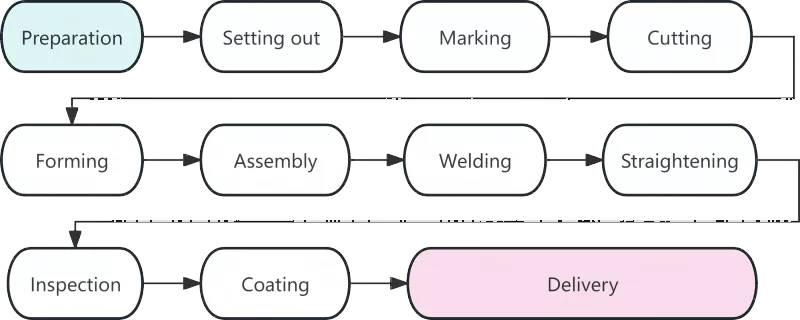
Ⅲ. Detaljerad analys av varje arbetsprocedur
|
Behandla |
Beskrivning |
|
Materialförberedelse |
Materialberedning markerar början på tillverkning av stålkonstruktioner och dess kvalitet påverkar direkt alla efterföljande arbetsprocedurer. Kärnuppgifterna i detta skede inkluderar materialacceptans, uträtning och ytrengöring. Efter att stålmaterial anländer till fabriken ska deras materialcertifikat kontrolleras mot de faktiska produkterna. Ombesiktning av kemisk sammansättning och mekaniska egenskaper ska utföras för stål som används i större konstruktionskomponenter. Deformerade stål som orsakas under transport ska rätas ut med rullriktare eller hydrauliska domkraftsmaskiner. Erfarenheten visar att cirka 80 % av dimensionsfelen vid blankning beror på oriktade råmaterial. |
|
Lofting |
Loftning är det första kritiska steget för precisionskontroll vid tillverkning av stålkonstruktioner. På dedikerade plattformar eller layoutbord ritar tekniker fullskaliga komponentskarvar och konturer i förhållandet 1:1 i enlighet med designritningar för att definiera delarnas form. Förutom att verifiera ritningsmått, ska svetskrympningstillägg reserveras enligt relevanta processer. Generellt ska en tilläggsandel på 1 till 1,5 millimeter avsättas för varje stumsvets. |
|
Märkning |
Även känd som ritsning, märkning hänvisar till proceduren att använda mallar för att markera hålpositioner och bearbetningslinjer för komponentkonturer på stålplåtar och sektioner. Principen med "stora delar först, små delar senare" följs för att maximera materialutnyttjandet. Genom optimerad layout kan den totala materialanvändningsgraden nå över 85 %, och den kan till och med överstiga 92 % efter kapslingsoptimering. |
|
Skärande |
Skärning är processen att separera råvaror i enskilda delar längs markerade linjer. De vanliga skärmetoderna inkluderar gasskärning, plasmaskärning och laserskärning. Den utbredda tillämpningen av skärteknik för numerisk styrning har förbättrat precisionen och effektiviteten vid tillverkning av stålkonstruktioner. Vissa skärytor är kvalificerade för direktsvetsning utan sekundär kantbearbetning. |
|
Formning |
Icke-linjära komponenter såsom böjda balkar och bockade rör ska formas genom kallböjning eller varmböjning. Kallböjning utförs vid rumstemperatur och är tillämplig på vanliga krökta komponenter. För varmböjning värms stål till 900-1100°C före bockning, vilket används för tjocka plåtar eller komponenter med små bockningsradier. |
|
Montering |
Montering innebär att kombinera bearbetade delar enligt ritningarna och tillfälligt fixera dem genom häftsvetsning. Standardmontageproceduren är som följer: Slipa skarvsömmar på flänsplattor → Ta bort grader på banplattor → Uppnå exakt positionering med en monteringsmaskin → Komplett montering av enkelsidigt T-sektionsstål → Vänd monteringen och avsluta den övergripande formningen. |
|
Svetsning |
Svetsning är kärnan i tillverkningen av stålkonstruktioner med höga tekniska krav och sträng kvalitetskontroll. De vanligaste svetsmetoderna inkluderar automatisk nedsänkt bågsvetsning, CO₂-gasskyddad svetsning och skärmad metallbågsvetsning. |
|
Uträtning |
Termisk spänning som genereras under svetsning kommer att orsaka komponentdeformation, som ska elimineras genom att räta ut för att återställa den ursprungliga geometriska formen. Vanliga riktningsmetoder inkluderar mekanisk riktning, flamriktning och kombinerad riktning. Uppvärmning på samma plats får inte utföras mer än tre gånger, och överhettning är strängt förbjuden. |
|
Inspektion |
Genomgående genom hela tillverkningsprocessen fungerar inspektion som en nyckelgaranti för produktkvalitet. Etappbesiktning omfattar huvudsakligen råvaruinspektion, processbesiktning och eftersvetsinspektion. Fatala defekter som sprickor och ofullständig sammansmältning är inte tillåtna inuti svetsar. |
|
Beläggning |
Beläggning ger korrosionsskydd och brandskydd för stålkonstruktioner. Standardbeläggningssystemet består av tre skikt: zinkrik epoxiprimer, epoxiglimmermellanskikt och polyuretan- eller fluorkarbontäckfärg. Brandbeständig beläggning ska appliceras i flera tunna skikt. Omgivningstemperaturen för beläggningsdrift ska inte vara lägre än 5°C, den relativa luftfuktigheten ska inte överstiga 85 % och stålets yttemperatur ska vara minst 3°C högre än daggpunkten. |
|
Leverans från fabrik |
Leverans är det sista steget av stålkonstruktionstillverkning. Komponenter som klarar slutbesiktningen kommer att tilldelas unika serienummer och märken. Komponenter ska buntas i grupper enligt installationssekvensen. Träblock eller gummipackningar ska placeras mellan komponenterna för att förhindra repor i beläggningen. |
IV. Utvecklingstrender för modern stålkonstruktionsteknik
Modern stålkonstruktionTillverkningen blir alltmer intelligent och mekaniserad för att förbättra produktionsprecisionen och effektiviteten. Numerisk styrteknik, automatisk svetsning, BIM-applikation och virtuell simulering för förmontering representerar branschens framtida utvecklingstrender.
Tillverkning av stålkonstruktioner är ett komplett system med nära sammankopplade processer, höga precisionskrav och strikt kvalitetskontroll. Varje procedur från layout till beläggning påverkar direkt kvaliteten på färdiga produkter. Med den utbredda tillämpningen av intelligent teknik kommer strängare standarder att antas för stålkonstruktioner, vilket leder till ytterligare förbättring av produktkvaliteten.
Relaterade nyheter
- Hur väljer man lämplig storlek för en häststallkonstruktion av stålram?
- Stålkonstruktion på plats + integrerad lyftkonstruktion Arbetsflöde + Viktiga överväganden
- Varför välja en dubbellagers prefab stålramshuskonstruktion för modernt boende?
- Nio nyckelpunkter för design och konstruktion av fabriksbyggnader för stålkonstruktioner
- Hur kan konstruktion av hönsskjul med stålkonstruktion förbättra förvaltningen av fjäderfäfarmar?
- Industribyggnader i "lokomotivstil": Ska kontoret med tre våningar vara av stål eller betong?
Lämna ett meddelande till mig